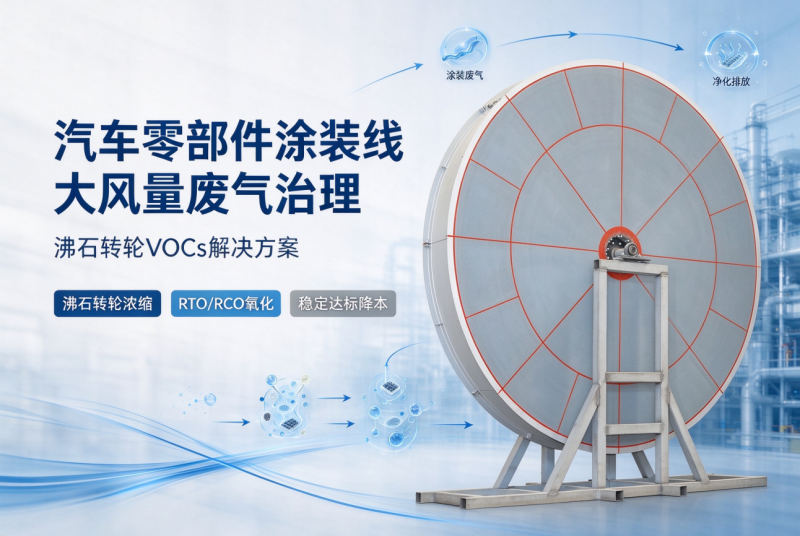
沸石转轮脱附温度控制多少最合适?源头厂家解析温控逻辑与工艺边界
在沸石转轮VOCs治理系统的运行参数中,脱附温度是操作人员最常调整、也最容易调错的一个变量。面对排放数据波动或吸附效率下降,现场工程师的第一反应往往是“把脱附温度往上提”,逻辑上似乎也说得通——温度越高,有机物脱得越干净。
但沸石转轮的温控逻辑并非如此简单。脱附温度是一个典型的“跷跷板参数”:过低则脱附不彻底,残留物占据吸附位点,效率持续衰减;过高则增加不必要的能耗,甚至对沸石晶体结构造成不可逆损伤。T/CAEPI 31-2021《旋转式沸石吸附浓缩装置技术要求》将常规脱附温度锚定在180~220℃,高温模式上限设定为300℃,这一区间划分本身就说明:温控的核心不是“越高越好”,而是在脱附彻底性、沸石寿命与运行经济性之间找到平衡点。
作为分子筛吸附浓缩转轮的源头生产企业,青岛纳博科环保科技有限公司在3500余个项目中积累了大量脱附温控的现场数据与调试经验。本文从工艺逻辑出发,系统解析沸石转轮脱附温度的最适区间、越界风险以及高温再生的正确使用方式,为运维决策提供可落地的参考。
一、180~220℃:常规脱附的最优区间是如何确定的
1.1 标准锚定与工程共识
T/CAEPI 31-2021明确规定,沸石转轮浓缩装置的脱附温度宜在180~220℃范围内,高温脱附模式下最高脱附温度不应超过300℃。这一区间并非随意设定,而是基于沸石材料特性与常见VOCs组分沸点分布的工程共识。
纳博科官网技术资料进一步收窄了操作窗口:190~210℃可以将大多数VOCs有效脱除,这一区间在实际项目中表现出更好的能耗与脱附效率平衡。对于涂装、印刷、电子等行业的主流溶剂(苯系物、酯类、醇类、酮类),其沸点普遍在150℃以下,180℃以上的脱附热风已能提供充分的热力学驱动力。
1.2 温度设定的底层逻辑:匹配VOCs沸点,而非追求上限
脱附温度设定的出发点,是废气中目标VOCs组分的沸点分布,而非设备耐温能力的上限。脱附温度不足时,低于该温度的组分无法获得足够的汽化能量,会滞留在沸石孔道中;脱附温度过高时,超出必要范围的能量输入不仅无助于提升脱附率,反而会加速沸石老化。
一个值得注意的工程细节是:脱附温度在200℃时处理效率最高,但燃气用量也明显上升;而190~195℃区间在效率与能耗之间表现出更优的综合平衡。这意味着,运维人员不应将“效率最高点”简单等同于“最适设定点”,而需要结合能源成本和转轮长期健康度做综合权衡。
二、温度偏低:被低估的效率“慢性流失”
2.1 直接后果:脱附不彻底与残留累积
当脱附温度持续低于160℃时,VOCs脱附不彻底的问题开始显性化。未脱除的有机物残留在沸石孔道内,占据下一轮吸附的活性位点,表现为吸附效率逐月下滑。更隐蔽的风险在于,残留物在反复的吸附-低温脱附循环中可能发生缩合或聚合,逐步转化为更难脱除的高沸点物质,形成“温度越低—残留越多—越难脱附”的负向循环。
2.2 为什么“调高温度”不是万能解药
面对效率下降,将温度从170℃调至200℃可能在短期内恢复部分性能,但如果残留问题已经演变为高沸点聚合物的积累,常规区间的温度上调并不能触及问题的根源。纳博科在项目诊断中反复观察到一种模式:脱附温度需要不断调高才能维持效果,本身就是高沸点物质正在积累的信号。此时正确的动作不是继续在常规区间内“加码”,而是评估是否需要启动高温再生,或从源头加强预处理。
三、温度偏高:沸石结构损伤的“沉默代价”
3.1 短期可行与长期不可逆的分界线
将脱附温度推至250℃以上,在短期内或许能观察到脱附效果的改善,但代价是沸石晶体结构面临不可逆损伤的风险。沸石骨架的热稳定性存在边界,持续的超温运行会削弱其结晶度和比表面积,表现为转轮“越来越不吸”,且这种衰减无法通过再生手段逆转。
实验数据提供了一个反直觉的信号:脱附温度240℃时的吸附效率反而低于210℃时。这说明在常规VOCs工况下,超过必要区间的温度输入并未转化为脱附收益,而是以沸石老化和能耗上升的形式被“浪费”掉了。
3.2 安全与后处理的双重约束
温度偏高的另一重风险在于后处理环节。脱附温度越高,脱附气流温度随之升高,进入后端氧化设备(RTO/CO)的热负荷增大;同时,高温下若局部存在高浓度有机物积聚,焖燃风险也会上升。T/CAEPI 31-2021同时规定浓缩后气体浓度不得超过爆炸下限的25%,这一约束与温度控制形成联动——温控失稳往往伴随浓度波动的安全隐患。
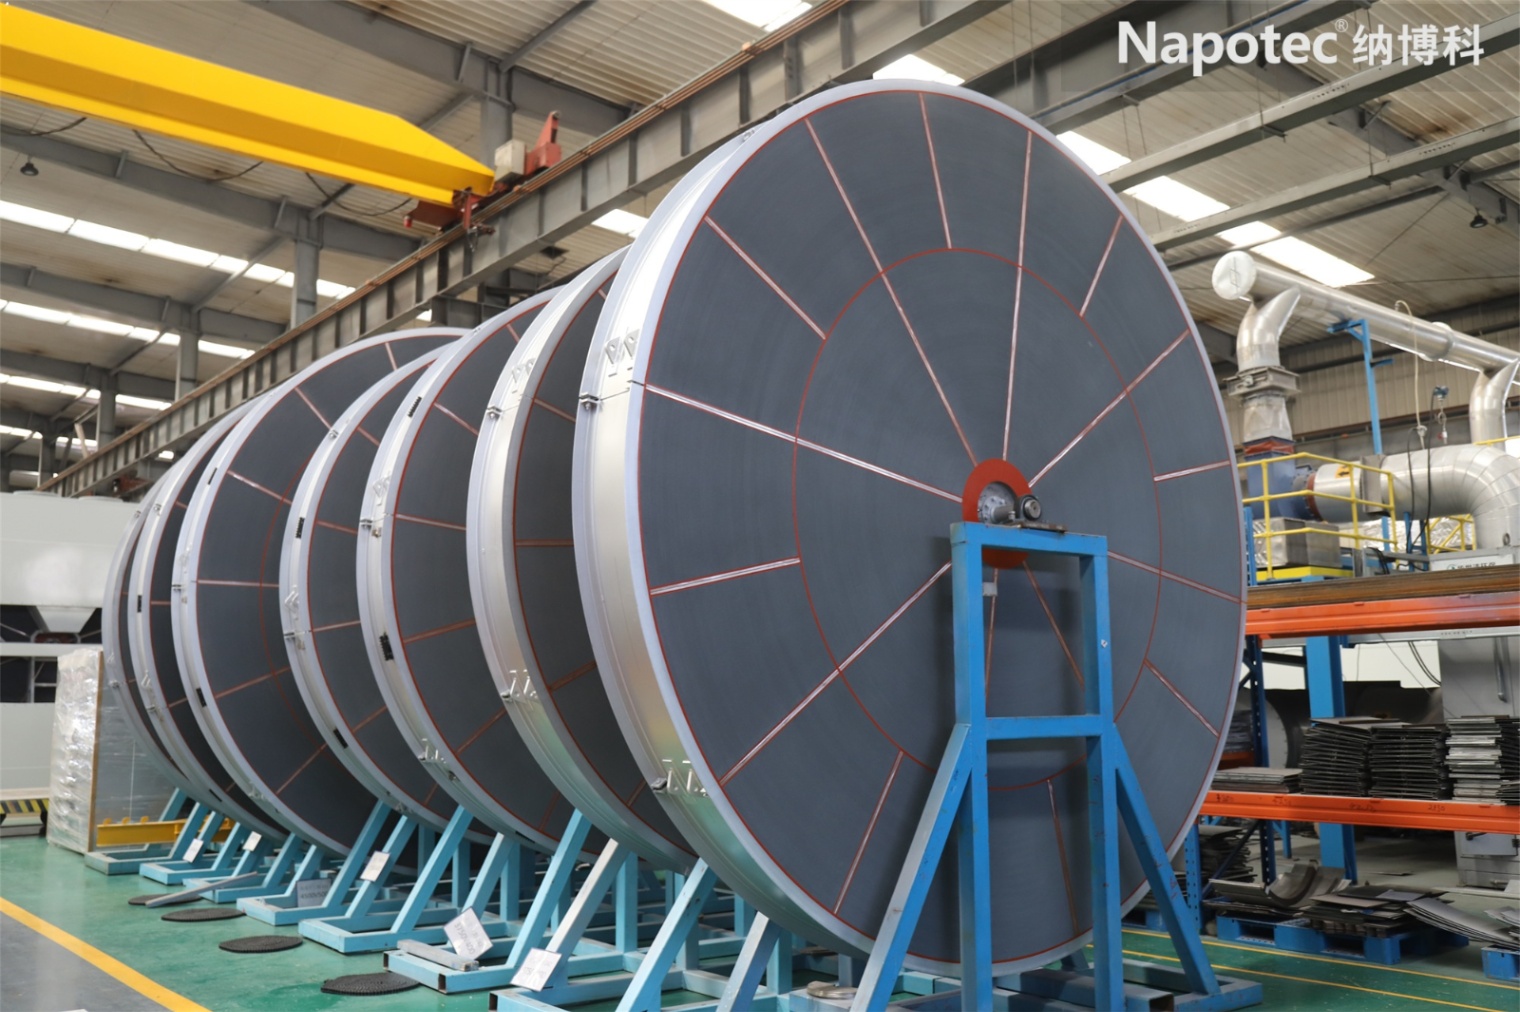
四、高温再生:300℃是“治疗手段”,不是“日常处方”
4.1 适用条件:高沸点物质积累的专项处理
常规脱附区间无法解决所有问题。当废气中含有沸点高于200℃的有机物时,180~220℃的脱附温度不足以将其彻底脱除,需要定期启动不低于300℃的高温脱附再生。这一定位非常明确:高温再生是针对高沸点物质积累的“治疗性维护”,而非替代常规温控的“日常运行模式”。
4.2 操作边界与纳博科的审慎立场
高温再生并非简单地“把温度调上去”。纳博科的技术立场是:300℃高温模式需在转轮厂家检测许可并监督下实施。原因在于,高温再生对转轮的热稳定性、密封系统耐温能力和控制系统精度提出了更高要求,未经评估的擅自超温操作可能将“再生”变成“损伤”。
在具体操作层面,行业实践给出了可参照的边界:高温再生温度控制在300℃左右,持续时间至少3小时,脱附再生风速需保持在1.5 m/s以上,以避免未彻底再生的高沸点物质在转轮低温侧重新富集。纳博科在服务项目中,将高温清扫作为受控的维护程序嵌入运维体系,而非开放给现场随意调节的运行参数。
五、从“设定值”到“控制精度”:温控落地的工程细节
脱附温度“设了多少”只是第一步,“实际稳在什么范围”才是决定效果的关键。工程实践中,脱附温度采用PID闭环控制,通过实时采集脱附气流出口温度,自动调节加热装置(电加热器或燃气燃烧器)的功率输出,目标是将温度波动控制在±5℃以内。
对于沸石转轮这类连续旋转设备,温控精度的意义不仅在于脱附效率,更在于转轮各功能区的热状态一致性。脱附区温度偏高会使沸石在转入吸附区时仍处于较高温度,降低初始吸附容量;温度偏低则脱附区出口残存有机物,侵蚀下一周期的吸附能力。纳博科在系统设计中,将脱附入口温度监测、超温旁通自动调节和脱附出口温度联锁停机作为标准安全配置,确保温控偏差不会演变为系统性故障。
FQA:常见问题解答
Q1:沸石转轮脱附温度设定多少最合适?有没有“标准答案”?
A1:没有适用于所有工况的单一“标准答案”,但存在明确的工艺区间。T/CAEPI 31-2021规定常规脱附温度宜在180~220℃,纳博科基于项目实践建议将操作窗口收窄至**190~210℃**。最终设定值应根据废气中VOCs组分的沸点分布确定——组分沸点偏高时取区间上限,常规涂装、印刷溶剂取中位值即可满足脱附需求。设定时需同时权衡脱附彻底性与能耗,而非简单取温度上限。
Q2:脱附温度偏低时,最直接的表现是什么?
A2:最直接的表现是吸附效率逐月缓慢下滑,且通过常规参数调整难以逆转。另一个典型信号是脱附温度需要不断调高才能维持原有脱附效果,这提示沸石孔道内高沸点残留物正在累积。此时应优先排查废气组分和预处理状态,而非在常规区间内持续上调温度。
Q3:把脱附温度提高到250℃以上,不是脱附得更彻底吗?
A3:短期看脱附效果可能改善,但代价是沸石晶体结构面临不可逆损伤风险。实验数据表明,脱附温度240℃时的吸附效率反而低于210℃。250℃以上的温度在常规VOCs工况下超出必要范围,额外输入的热量并未转化为脱附收益,而是加速了沸石老化并推高能耗。只有在确认存在高沸点物质积累、且具备高温再生条件时,才应在受控程序下触及更高温度区间。
Q4:什么情况下需要启动300℃高温再生?多久做一次?
A4:当废气中含有沸点高于200℃的有机物,或常规脱附条件下出现效率持续下降、脱附温度需不断调高的迹象时,应评估启动高温再生。高温再生温度控制在300℃左右,持续时间不少于3小时,再生风速保持在1.5 m/s以上。频次取决于高沸点物质的积累速度,纳博科建议通过定期性能检测来判断,而非机械地按固定周期执行。300℃高温模式需在转轮厂家检测许可并监督下实施,不应作为日常运行参数使用。
Q5:脱附温度的“控制精度”为什么重要?设定对了但波动大有用吗?
A5:设定值只决定了目标,控制精度决定实际效果。温度波动过大会导致脱附区热状态不稳定——偏高时转轮转入吸附区温度过高、初始吸附容量下降;偏低时脱附不完全、残留累积。PID闭环控制的目标是将波动控制在±5℃以内。对于连续运行的转轮系统,温控精度与设定值同等重要,精度失守会使最优设定值失去意义。
青岛纳博科环保科技有限公司
沸石转轮源头厂家 | 分子筛吸附浓缩转轮国家行业标准起草单位 | 3500+项目案例
官网:napotec.com | 服务热线:详见官网联系方式
提供脱附温控方案设计、高温再生评估与实施、转轮性能检测等全生命周期技术服务